
Table des matières Plan
- D’abord : qu’allez-vous fabriquer dessus ?
- Ce qu’une table de soudure doit faire
- Pourquoi pas une simple tôle ?
- Plaque épaisse ou caisson : pourquoi on part sur le caisson
- L’acier : nuance et épaisseur
- Les trous : diamètre, tolérance, découpe
- Le caisson et les renforts
- Monter et souder : là où tout se joue
- Contrôler la planéité finale
- Finition et entretien
- Le piètement
- La liste de courses pour fabriquer sa table de soudure
- Ce que coûte vraiment une table de soudure fabriquée soi-même
- Pourquoi on ne donne pas de plan de table de soudure
- Fabriquer sa table de soudure ou l’acheter ?
- Questions fréquentes
Fabriquer sa table de soudure : la méthode, les pièges et le vrai coût
Ce guide, on l’a promis sur le forum usinages.com, où la question revient régulièrement : peut-on fabriquer sa table de soudure soi-même, et qu’elle tienne la route ? Une table de soudure DIY, fabriquée maison, peut être excellente. Mais pas n’importe comment.
Chez EKI, on conçoit, soude et assemble des tables de soudure à Metz. Voici ce qu’on a appris en les fabriquant : ce qui compte vraiment, les erreurs qui reviennent chez tout le monde, et ce que ça coûte en matière et en heures.

D’abord : qu’allez-vous fabriquer dessus ?
Avant de parler acier, il faut savoir à quoi la table va servir. Tous les critères comptent, mais pas avec le même poids selon vos projets :
| Vos projets | Ce qui compte le plus |
|---|---|
| Portails, garde-corps, serrurerie | La taille, pour les pièces longues. Une précision au millimètre suffit. |
| Cadres, châssis, mécano-soudure précise | La planéité et la précision des trous : c’est la table qui fait l’équerrage. |
| Petites séries | La répétabilité : des butées qui reviennent au même endroit à chaque pièce. |
| Pièces lourdes | La rigidité et la charge, jusqu’au piètement. |
| Petites pièces, auto, moto, bricolage | Un format compact, des accessoires, parfois la mobilité. |
Gardez votre ligne en tête pour la suite : elle vous dira où vous pouvez simplifier, et où il ne faut rien lâcher.
Ce qu’une table de soudure doit faire
Quels que soient vos projets, on attend de la table quatre choses :
- Être plane. C’est la référence de tout ce que vous posez dessus. Si elle a un creux de 2 mm, vos cadres auront un défaut de 2 mm.
- Être rigide. Elle ne doit pas fléchir sous une pièce lourde, ni bouger quand vous serrez une bride ou quand le cordon se rétracte en refroidissant.
- Tenir dans le temps. Chaque cordon chauffe la table. Une table qui travaille à chaque soudure finit par se déformer.
- Brider partout. Une matrice de trous calibrés permet de positionner et de serrer n’importe où sur la surface, vite, au même endroit à chaque fois.
Pourquoi pas une simple tôle ?
C’est la première idée de tout le monde : une belle tôle épaisse sur quatre pieds. Elle ne coche aucune des quatre cases.
- Elle n’est pas plane. Une tôle laminée arrive avec plusieurs millimètres de défaut par mètre, et elle épouse ensuite la forme de ce qui la porte.
- Elle n’est pas rigide, quelle que soit son épaisseur. On y revient juste en dessous.
- Elle ne bride qu’au bord. Sans trous, on serre au serre-joint sur le pourtour. Au milieu de la table, il faut pointer des pattes ou des cales directement sur la tôle pour tenir la pièce.
- Elle vieillit vite. Chaque patte pointée chauffe la tôle et la déforme un peu plus. Il faut meuler après chaque montage. Au bout de quelques mois, la surface est creusée de reprises de meule.
Plaque épaisse ou caisson : pourquoi on part sur le caisson
On pourrait se dire qu’il suffit d’épaissir : 15, 20, 25 mm. C’est une course sans fin.
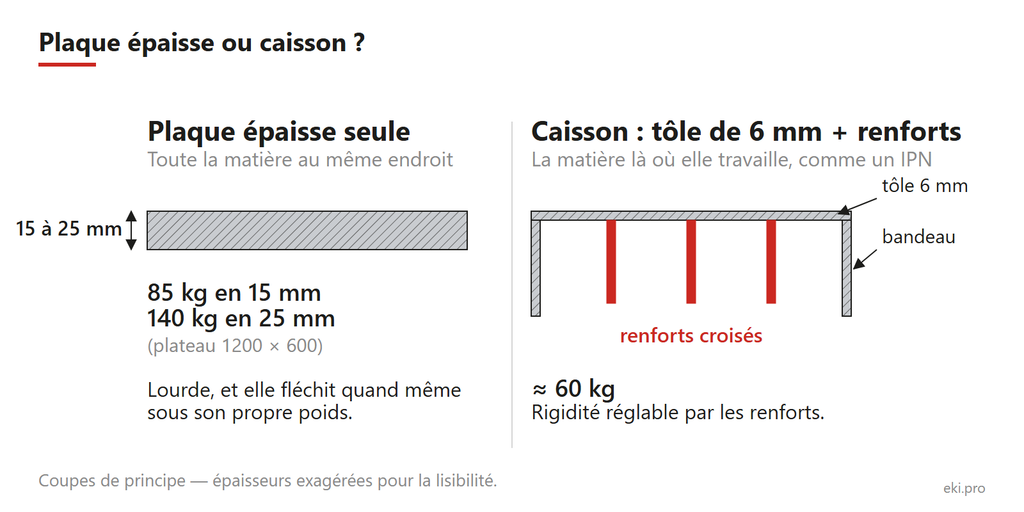
Une tôle fléchit toujours sous son propre poids. Une tôle de 15 mm longue de 1200 mm, posée sur ses deux bouts, fléchit d’environ un demi-millimètre sous son seul poids. En 25 mm, elle fléchit encore de 0,2 mm, mais elle pèse 140 kg au lieu de 85. Chaque millimètre ajouté pour la rigidité ajoute aussi du poids à porter. La flèche diminue, elle ne disparaît jamais.
Et sa planéité dépend de ce qui la porte. Une plaque épaisse prend la forme de ses appuis. C’est tout le problème des marbres de métrologie : on calcule la position des points d’appui pour limiter la flèche sous le propre poids, ou pour garder les bords horizontaux. Des appuis placés vers un cinquième de la longueur depuis chaque bout, et pas aux extrémités. Sur un piètement fait à la main, ce calcul est rarement fait, et la table n’est plane que le jour où on la pose.
Le caisson, lui, met la matière là où elle sert. C’est le principe d’une poutre IPN : l’acier est en haut et en bas, là où il travaille, et presque rien au milieu. On ne construit pas une charpente en acier massif. Une table non plus.
Un caisson, c’est une tôle de dessus de 6 mm, un bandeau sur le pourtour et des renforts croisés dessous. L’ensemble forme le plateau. Pour le rendre plus rigide, on n’a plus seulement l’épaisseur de tôle : on joue sur la hauteur des renforts, leur nombre, leur espacement. Et le poids reste raisonnable, une soixantaine de kilos pour un 1200 × 600.
Deuxième avantage, moins connu : la géométrie du caisson vient des chants des renforts. Ces tôles sont découpées au laser, donc droites à quelques dixièmes près. Au montage, la tôle du dessus est plaquée contre ces chants et prend leur forme. Un caisson bien monté dépend beaucoup moins de ce qui le porte qu’une plaque seule.
Troisième avantage : le caisson redresse la tôle. Une tôle découpée au laser arrive « bananée » : la chaleur de la découpe la fait travailler. C’est normal, et ce n’est pas au laseriste de la corriger. Au montage, elle est plaquée contre les chants des renforts et soudée dessus : c’est le caisson qui la remet à plat. Redresser une tôle de 6 mm demande les bons procédés, mais ça se fait bien. Redresser une tôle de 15 mm, c’est une autre affaire : il faut des vérins hydrauliques.
C’est pour ces raisons que les fabricants construisent en caisson. La suite du guide part sur un caisson.
L’acier : nuance et épaisseur
S235 ou S355 ?
Beaucoup de gens pensent qu’un acier plus résistant donne une table plus rigide. C’est faux. Le S355 résiste mieux avant de se déformer de façon permanente, mais sa rigidité est la même que celle du S235 : tous les aciers de construction ont le même module d’élasticité. À géométrie égale, les deux fléchissent pareil.
La rigidité vient de la géométrie du caisson. Le S355 reste le bon choix pour la tôle du dessus, parce qu’il résiste mieux aux chocs et aux serrages répétés. Mais ce n’est pas lui qui fera votre planéité.
Quelle épaisseur pour la tôle du dessus ?
Chez EKI, la tôle du dessus est en 6 mm en standard, en 8 ou 10 mm sur demande. Dans un caisson, ce n’est pas son épaisseur qui fait la rigidité de la table : ce sont les renforts. L’épaisseur joue sur trois autres choses :
- La rigidité entre deux renforts. La raideur d’une tôle varie avec le cube de son épaisseur. Pour un même écartement de renforts, une tôle de 8 mm est environ 2,4 fois plus raide qu’une 6 mm, et une 10 mm environ 4,6 fois. Ça compte si vous serrez fort loin d’un renfort.
- La tenue aux chocs. Une pièce lourde qui tombe, un coup de marteau sur une pièce bridée : une tôle plus épaisse marque moins et se déforme moins autour du point d’impact.
- La chaleur. Plus de matière absorbe mieux la chaleur d’un cordon fait sur la table : la table travaille moins.
En contrepartie, la tôle pèse un tiers de plus en 8 mm, deux tiers de plus en 10 mm, elle coûte plus cher, et elle se redresse moins facilement au montage. Vérifiez aussi que vos accessoires acceptent l’épaisseur choisie : longueur des pions, plage de serrage des brides. Pour un atelier courant, le 6 mm en caisson suffit. Le 8 ou le 10 se justifient pour les pièces lourdes ou un usage qui cogne.
Les trous : diamètre, tolérance, découpe
On part du principe que tout est découpé au laser : la tôle du dessus, le bandeau, les renforts, et donc les trous.
Trois standards : 16, 22 et 28 mm
Les tables de soudure utilisent trois diamètres de trous :
- Ø22 et Ø28 : plus compliqués à découper ou à percer, ils se font en général sur des tôles plus épaisses (15 mm et plus en Ø28), pour des projets lourds. Les accessoires sont plus chers, et plus rares en Ø22.
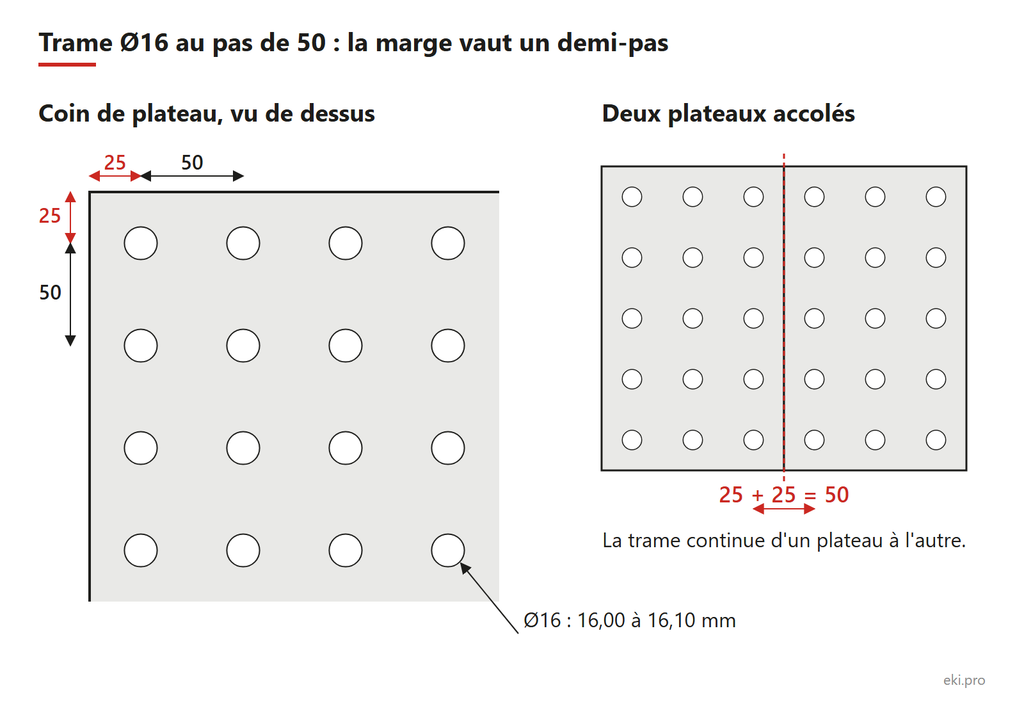
- Ø16 au pas de 50 mm : le plus répandu. Pions, brides et équerres se trouvent partout, à tous les prix, et il se découpe bien dans une tôle de 6 mm. C’est celui qu’on retient pour une table maison.
La bonne tolérance
Les accessoires Ø16 (pions, brides) sont en général usinés en h9, soit entre 15,957 et 16,000 mm : h9 est une classe de tolérance d’arbre, le pion peut être un peu plus petit que 16, jamais plus grand. D’où la règle : un trou ne doit jamais être sous 16,00 mm. Même à 15,999 mm, un accessoire à 16,000 peut coincer.
L’idéal est d’être au plus près de 16,00 mm. 16,10 mm, c’est bien. Au-delà, les accessoires commencent à avoir un jeu désagréable, et vous perdez la précision que les trous devaient vous apporter.
Deux façons d’y arriver :
- Faire confiance à la découpe, si votre laseriste tient cette tolérance. Demandez-lui ce qu’il peut garantir, et faites découper quelques échantillons avant de lancer la tôle entière : un pion du commerce dedans, et vous saurez.
- Aléser. Faites découper les trous un ou deux dixièmes sous 16 mm, puis passez un alésoir Ø16 H7 dans chaque trou. H7 est une classe de tolérance d’alésage : le trou sort entre 16,000 et 16,018 mm. À la main, seulement s’il s’agit de reprendre un très léger excédent. Sinon, à la perceuse magnétique, pour garantir que l’alésoir reste bien perpendiculaire à la tôle, et aussi parce que 288 trous à la main, ça fait vite mal aux bras.
La marge au bord
Laissez 25 mm entre le bord et le premier axe de trou, soit la moitié du pas. Deux plateaux accolés garderont alors une trame continue au pas de 50 : le jour où vous en faites un deuxième, vous ne le regretterez pas.
Et la perceuse magnétique ?
Comme la plaque épaisse, on la déconseille. Une tôle de 1200 × 600 au pas de 50, c’est 288 trous à tracer et percer un par un : c’est fastidieux, et à la main les tolérances sont beaucoup plus larges qu’au laser.
Et le plasma ? Non, ni manuel ni sur une table plasma CNC : on a essayé. Les trous sortent coniques, la précision est insuffisante pour des pions Ø16, et les dégagements d’angle (les « dogbones », expliqués plus bas avec les tenons) deviennent énormes.
Faites découper la tôle du dessus, le bandeau et les renforts dans le même lot, chez le même laseriste.
Ce qu’il faut demander à votre laseriste
Les prix et les capacités changent beaucoup d’un sous-traitant à l’autre. Avant de commander :
- la nuance et l’épaisseur réelle des tôles qu’il utilise : c’est sur l’épaisseur réelle que vous dessinez les tenons et les mortaises ;
- la tolérance qu’il tient sur le diamètre et la position des trous Ø16 ;
- ce qu’il peut faire côté bavures sur de la tôle de 6 mm ;
- des échantillons avant la série : quelques trous, un tenon dans sa mortaise, une entaille de croisement. Un pion du commerce dans le trou, un tenon dans sa mortaise, et vous savez si le jeu est bon ;
- la découpe de toutes les pièces dans le même lot, dans la même tôle si possible.
L’ébavurage
Après la découpe, ébavurez les deux faces de chaque trou. Une bavure sous la tôle empêche une bride de porter à plat. Une bavure dessus raye tout ce que vous posez.
La photo montre nos propres tôles. Avec notre partenaire de découpe, on a beaucoup travaillé les réglages pour obtenir très peu de bavures. En temps normal, il peut y en avoir nettement plus : prévoyez le temps d’ébavurage, et demandez à votre laseriste ce qu’il peut faire de ce côté.
Trous découpés ou usinés ?
Les trous usinés passent souvent pour un gage de qualité. La précision n’est pas le vrai sujet : l’usinage tient environ ± 0,05 mm contre ± 0,2 mm au laser, mais une pièce mécano-soudée courante tolère ± 0,5 mm. Le gain se perd dans la chaîne de cotes, c’est-à-dire dans l’addition des tolérances de toutes les pièces de l’assemblage.
Le vrai sujet, c’est le système de bridage, et en particulier les systèmes à billes.
Bridage à billes : le chanfrein est obligatoire
Beaucoup d’accessoires du commerce se fixent avec des boulons à billes. Le boulon traverse l’accessoire puis le trou de la table, et sa collerette vient en appui sur l’accessoire. Au bout du boulon, sous la tôle, trois billes logent dans des perçages du corps, autour d’une bille centrale. On visse la molette : sa vis descend, pousse la bille centrale, qui écarte les trois autres vers l’extérieur. En sortant, elles prennent appui sous la tôle, sur le bord du trou, et tirent tout le boulon vers le bas : la collerette plaque l’accessoire sur la table.
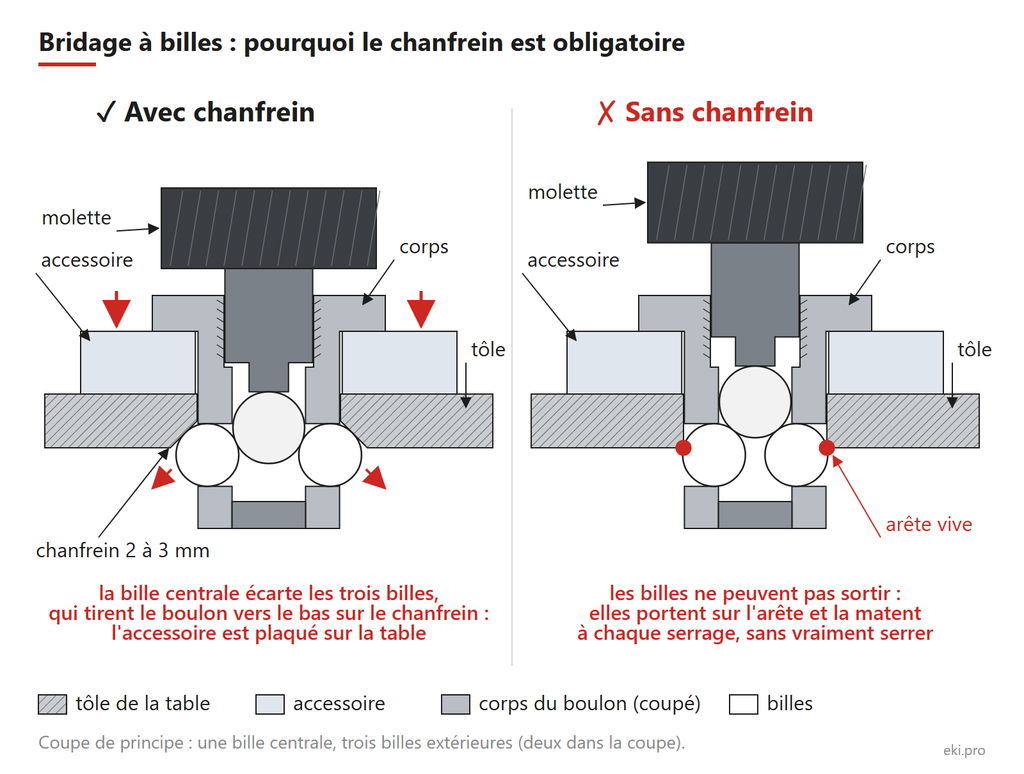
Ces billes sont prévues pour porter sur un chanfrein, du côté opposé à celui où l’on enfonce l’accessoire. La découpe laser ne le fait pas. Si vous choisissez un bridage à billes, il faut donc chanfreiner tous les trous, ceux de la tôle du dessus comme ceux du bandeau, avant d’assembler le caisson. Une fois le caisson fermé, la face à chanfreiner n’est plus accessible.
- Au moins 2 mm de chanfrein, idéalement 3 mm.
- À la chanfreineuse, pneumatique ou électrique, trou par trou. C’est long sur 288 trous, mais c’est la seule façon de le faire après une découpe laser. L’autre voie est de tout usiner sur une fraiseuse CNC, et dans ce cas autant y faire aussi les trous.
Ce n’est pas une option. Sans chanfrein, les billes portent sur l’arête entre le trou et la face opposée. Elles matent l’acier, c’est-à-dire qu’elles l’écrasent, à chaque serrage, le bridage ne tient pas de façon sûre, et la déformation finit par rendre le trou inutilisable, sauf à repasser un alésoir.
Avant de lancer la découpe, regardez donc ce que demandent les accessoires que vous comptez utiliser.
Le caisson et les renforts
Une tôle de 6 mm seule fléchit à la main. C’est le caisson qui la rend rigide :
- un bandeau (on dit aussi ceinture) sur le pourtour, de 100 à 200 mm de haut. En général, plus la table est grande, plus le bandeau est haut. Chez nous, il est percé de la même trame que la tôle du dessus : on bride aussi sur les côtés, et les tiges filetées du montage y passent ;
- des renforts croisés dessous, en long et en travers, qui se croisent par des entailles à mi-hauteur. Ils montent à la même hauteur que le bandeau. S’ils sont allégés par de grandes découpes, prévoyez qu’une tige filetée puisse les traverser en face de chaque rangée de trous ;
- un espacement de renforts de 150 à 400 mm selon la rigidité voulue, en général 250 à 300 mm.
Pour vous donner des repères, voici notre propre gamme en système Ø16, avec une tôle de 6 mm partout. C’est notre gamme, pas une règle : adaptez-la à vos besoins, c’est justement l’un des intérêts de faire soi-même. Chez EKI, le sur-mesure se fait aussi, rapidement, sans minimum de commande et sans gros surcoût.
| Plateau | Bandeau | Renforts longs × courts | Écartement des renforts | Trous | Poids du plateau |
|---|---|---|---|---|---|
| 1200 × 600 | 100 mm | 2 × 3 | 200 à 300 mm | 288 | 62 kg |
| 1500 × 1000 | 150 mm | 3 × 5 | 250 mm | 600 | 127 kg |
| 1500 × 1500 | 150 mm | 5 × 5 | 250 mm | 900 | 178 kg |
| 2100 × 1200 | 150 mm | 4 × 6 | 240 à 300 mm | 1 008 | 209 kg |
| 2800 × 1400 | 200 mm | 3 × 8 | 310 à 350 mm | 1 568 | 307 kg |
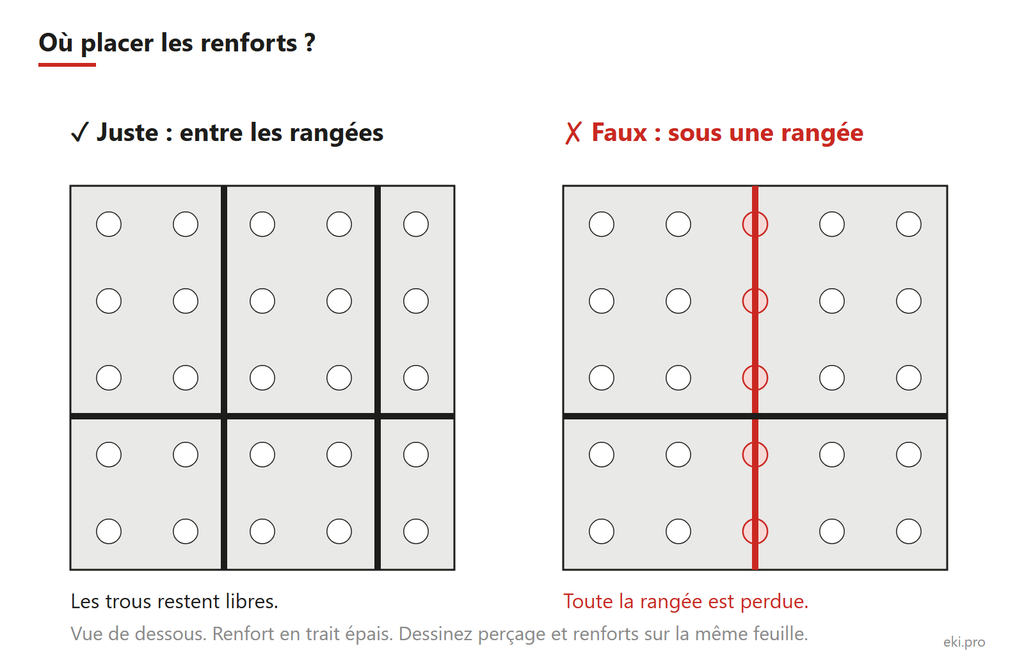
Le piège n°1 est ici : placez les renforts entre les rangées de trous, jamais sous un trou. Un renfort sous un trou le rend inutilisable pour tout accessoire qui traverse le plateau, et beaucoup d’accessoires traversent. Vérifiez aussi qu’il reste assez de place sous la tôle du dessus pour les écrous et les serrages. Dessinez le plan de perçage et le plan des renforts sur la même feuille avant de commander quoi que ce soit.
Épaissir la tôle ou ajouter des renforts ?
Pour rigidifier un plateau, on a trois leviers : l’épaisseur de la tôle du dessus, le nombre de renforts, leur hauteur. Ils ne se valent pas du tout. Voici l’effet de chacun sur un plateau 1200 × 600, pour la flexion dans la longueur, en partant d’une tôle de 6 mm, de deux renforts longs et d’un bandeau de 100 mm :
| On change… | Poids ajouté | Rigidité gagnée |
|---|---|---|
| Tôle du dessus de 6 à 10 mm | + 40 % | + 19 % |
| De 2 à 4 renforts longs | + 20 % | + 33 % |
| Renforts et bandeau de 100 à 150 mm | + 20 % | × 2,9 |
La raison est la même que pour la poutre IPN : la rigidité vient de l’écart entre la matière du haut et celle du bas. Épaissir la tôle ajoute de la matière à un endroit où il y en a déjà. Monter les renforts l’éloigne, et c’est de loin le levier le plus efficace.
Entre deux renforts, le calcul est encore plus net. Sous une charge répartie, la flèche d’une tôle varie comme la puissance 4 de l’écartement de ses appuis, et seulement comme le cube de son épaisseur. Diviser l’écartement des renforts par deux divise la flèche locale par 16 ; doubler l’épaisseur de la tôle la divise par 8, pour deux fois plus d’acier.
En pratique : gardez une tôle de 6 mm, et jouez sur la hauteur et l’espacement des renforts. Les tôles plus épaisses servent pour les chocs et la chaleur, pas pour la rigidité d’ensemble.
Dessiner les tenons et les mortaises
Découpé au laser, un caisson s’assemble comme un meuble en kit. Les pièces se positionnent seules, sans traçage ni gabarit, à condition de bien dessiner les emboîtements. Il y en a de trois sortes :
- les renforts entre eux : des entailles à mi-hauteur. Les renforts longs sont entaillés par le haut, les renforts courts par le bas. Chaque entaille fait la moitié de la hauteur plus une épaisseur de tôle, pour que les deux pièces s’emboîtent sans buter, avec un petit chanfrein d’entrée ;
- les renforts et le bandeau : les bouts des renforts portent des tenons qui entrent dans des fentes du bandeau. Les bandeaux longs se glissent entre les bandeaux courts, tenus par deux tenons à chaque bout ;
- la tôle du dessus : les renforts et le bandeau portent des tenons sur leur chant supérieur, qui entrent dans des mortaises de la tôle. Pour le bandeau, ce sont des entailles ouvertes sur le bord de la tôle.
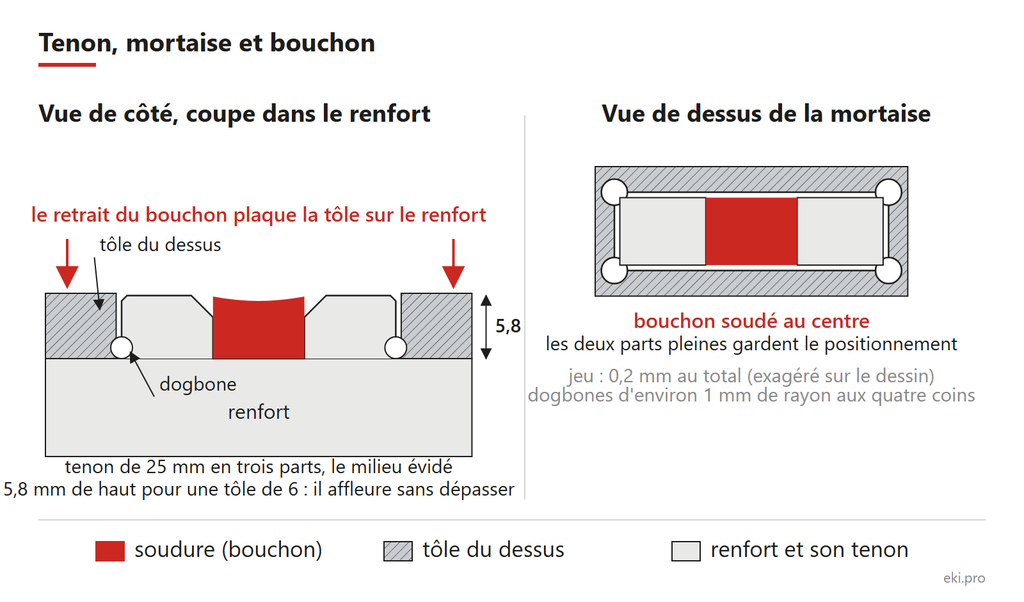
Le jeu. La mortaise est un peu plus grande que le tenon, sinon rien ne rentre : la tôle arrive bananée, les chants portent des scories, et l’épaisseur réelle d’une tôle n’est jamais exactement son épaisseur nominale. Chez EKI, un tenon fait 25 mm de long, avec 0,2 mm de jeu au total. Trop de jeu, et les pièces flottent : vous perdez le positionnement que les tenons devaient vous donner. Mesurez vos tôles, et faites découper quelques échantillons avant de lancer la série.
La hauteur du tenon. Le tenon fait l’épaisseur de la tôle moins le jeu : 5,8 mm pour une tôle de 6 mm. Il affleure sans jamais dépasser de la face de travail.
Les dogbones. Le faisceau laser a un diamètre : il laisse toujours un petit rayon dans les angles intérieurs, et le tenon ne rentre pas à fond. On creuse donc un petit dégagement circulaire dans chaque angle, le « dogbone », d’environ 1 mm de rayon : aux quatre coins de la mortaise, et au pied du tenon pour que son épaulement vienne en appui franc contre la tôle. C’est ce chant, rappelons-le, qui donne sa géométrie au plateau.
L’emplacement. Les mortaises obéissent à la même règle que les renforts : entre les rangées de trous, avec assez de matière entre une mortaise et le trou voisin pour ne pas affaiblir la tôle.
Le trou central. Chaque tenon est découpé en trois parts égales, et celle du milieu est évidée. Une fois le tenon en place, il reste donc au centre de la mortaise un petit trou, dont le fond est le chant du renfort. C’est là, et seulement là, qu’on soude. En refroidissant, la soudure se rétracte : elle tire la tôle vers le renfort et plaque les deux tôles l’une contre l’autre. Les deux parts pleines du tenon, elles, restent libres et gardent le positionnement.
Monter et souder : là où tout se joue
C’est l’étape qui décide de la planéité. Les retours de ceux qui l’ont fait vont de « parfaitement plat » à plusieurs millimètres de creux. Les causes sont toujours les mêmes.
1. Une surface de référence
Vous ne construirez jamais une table plus plate que votre référence. Le plus simple est de monter sur une surface plane : un marbre, ou une autre table de soudure.
Sans marbre, c’est possible, mais plus long et plus fastidieux. Il faut quand même une référence : une règle de précision (acier rectifié, pas une règle de maçon), d’une longueur adaptée à la table que vous construisez. Vous contrôlerez à la règle à chaque étape, là où un marbre vous aurait donné la planéité d’office.
2. Des pièces propres
La découpe laser laisse des scories sur les chants et dans les tenons. Une scorie de 0,5 mm sous un renfort, c’est un renfort qui ne porte pas à plat, et un défaut que vous soudez dans la table. Passez tous les chants à la lime ou à la meuleuse avant de présenter les pièces.
Et si vous avez choisi un bridage à billes, c’est maintenant qu’on chanfreine tous les trous de la tôle du dessus et du bandeau. Après l’assemblage, il sera trop tard.
3. L’ordre de pose
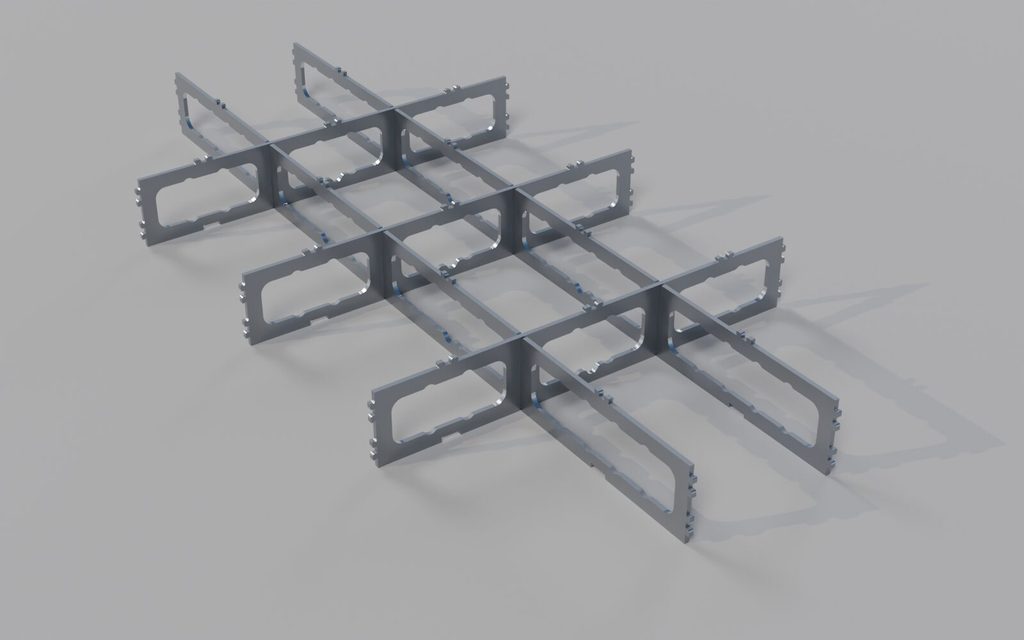
On pose d’abord les renforts. Emboîtés par leurs entailles, ils forment des croisillons qui tiennent debout tout seuls.
On pose ensuite la tôle du dessus, tenons dans les mortaises.
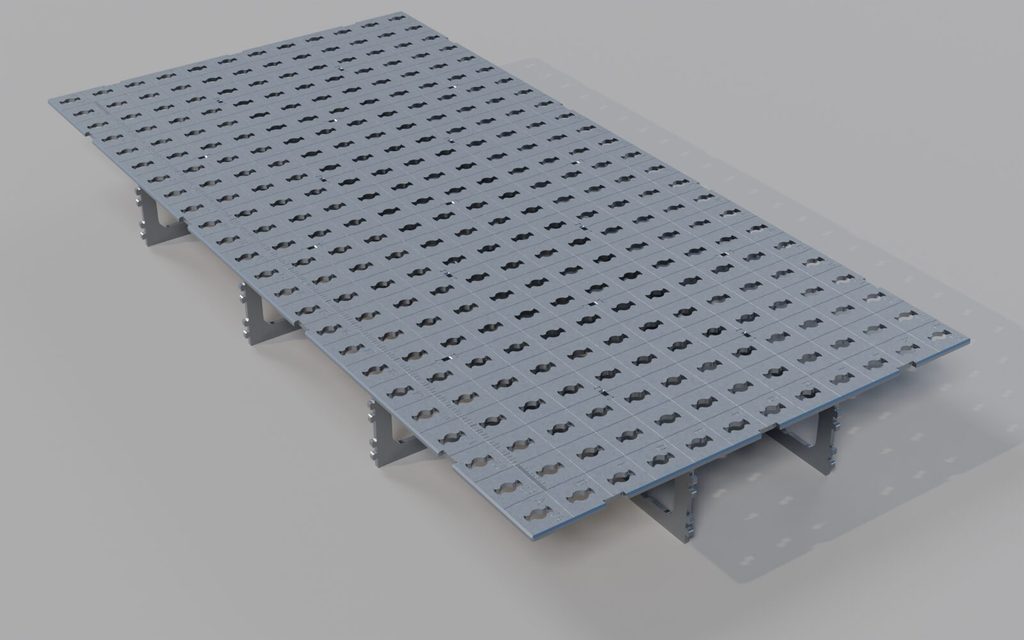
Sur nos plateaux, les trous portent l’empreinte de notre bridage BFS. Pour une table maison, ce sont de simples trous ronds Ø16.
On finit par le bandeau, qui vient coiffer les bouts des renforts et les bords de la tôle.
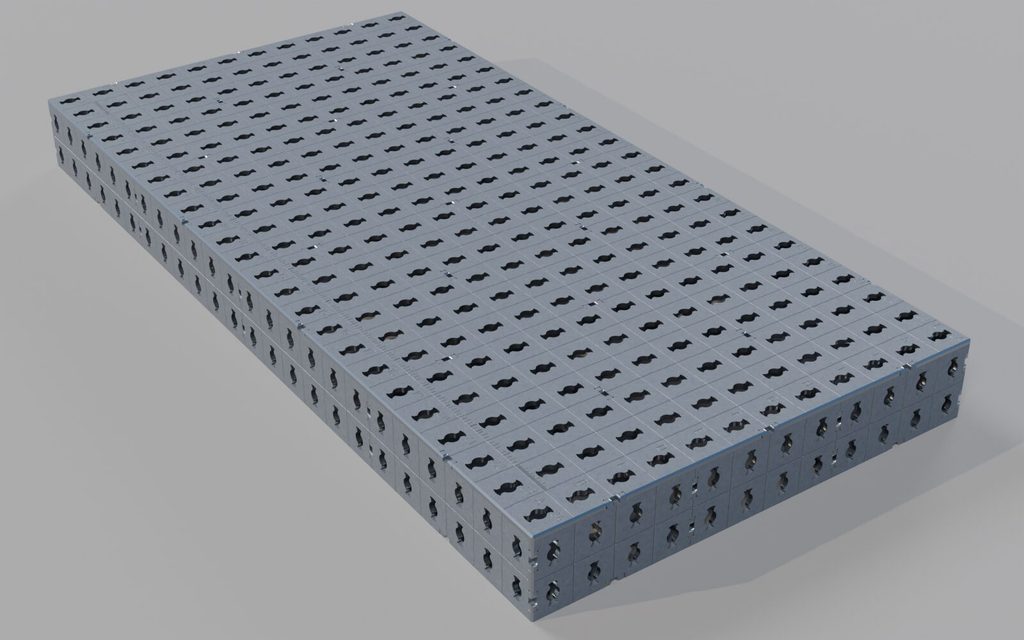
Remarquez que la référence touche le bas des renforts, alors que vous mesurerez le dessus de la tôle. Ça fonctionne parce que les deux chants d’un renfort découpé au laser sont parallèles : la planéité du support passe par les renforts jusqu’à la face de travail.
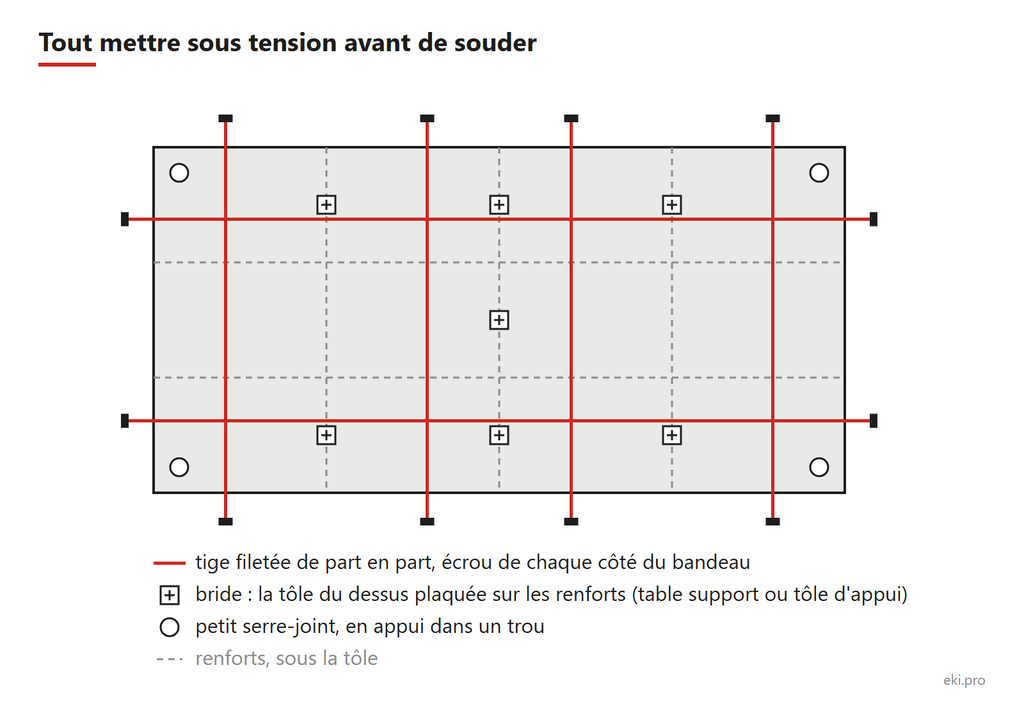
4. Tout mettre sous tension
Rien ne doit pouvoir bouger avant la première soudure.
- Des tiges filetées de part en part, à travers les trous du bandeau : elles serrent les deux bandeaux courts l’un vers l’autre, puis les deux bandeaux longs.
- La tôle du dessus, plaquée sur les renforts. Sur une table support, c’est simple : on la bride directement sur la table. Sans table, prévoyez des tôles d’appui glissées sous les renforts, sur lesquelles les serrages prendront appui.
- Autant de serre-joints que possible, petits et grands. Les petits serrent localement, souvent en prenant appui à l’intérieur des trous, dans un coin par exemple. Les grands font le tour du caisson, là où aucune tige filetée ne passe.
5. Le premier relevé
Une fois tout sous tension, et avant la moindre soudure, on mesure. Posez la règle de précision dans la longueur, dans la largeur, à plusieurs endroits, et en travers. À chaque position, essayez de glisser des cales d’épaisseur sous la règle : la plus épaisse qui passe donne le défaut à cet endroit.
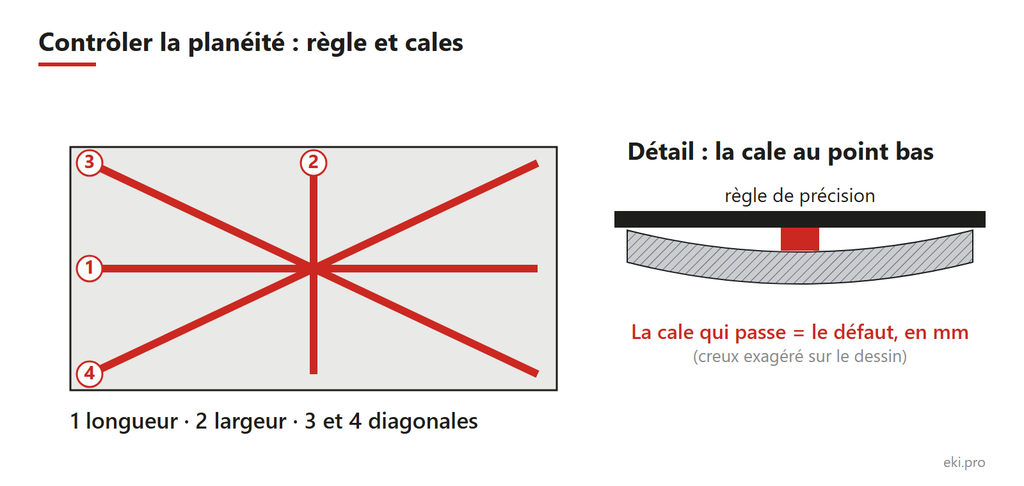
Et la torsion ? Un plateau peut être droit dans toutes les directions et pourtant vrillé : deux coins opposés trop hauts, les deux autres trop bas. La règle posée en long ou en large ne le voit pas. Trois façons de le voir, sans autre outil :
- Les deux diagonales, à la règle. Un creux ou une bosse donnent le même défaut sur les deux diagonales. La torsion, des défauts opposés : sur une diagonale, la règle porte au milieu et bascule ; sur l’autre, elle porte aux deux bouts avec un jour au milieu.
- Sur une table support plane, un plateau vrillé bascule sur deux coins opposés, comme une chaise bancale. La cale qui passe sous le coin libre mesure la torsion.
- Deux fils tendus en croix, d’un coin à l’autre, posés sur quatre cales identiques. Sur un plateau sans torsion, les fils se touchent exactement au croisement. S’il est vrillé, l’un passe au-dessus de l’autre.
Si quelque chose ne va pas, c’est maintenant qu’on le corrige, en reprenant les serrages. Après la soudure, ce sera trop tard.
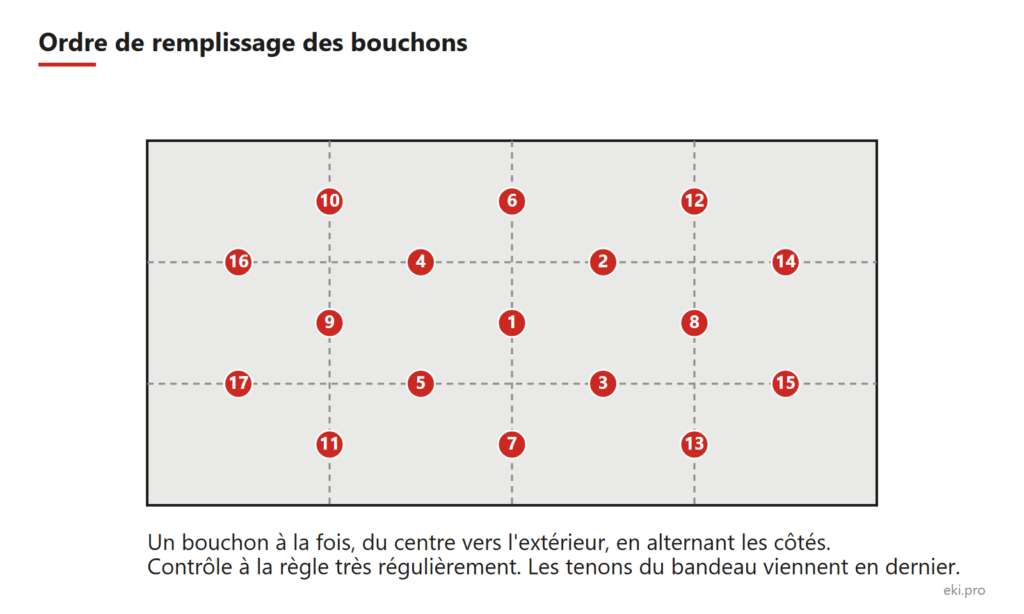
6. Souder les bouchons, un par un
Avec ce système, on ne soude presque que les trous centraux des tenons, qu’on remplit en « bouchon ».
- Au TIG, idéalement. On a plus de temps pour réagir. En contrepartie, ça chauffe davantage, et le TIG n’aime pas les impuretés qu’on trouve souvent sur les chants découpés au laser.
- Au MIG/MAG, il faut être très réactif : avec les bons réglages, un bouchon se remplit en une à deux secondes.
- Ne remplissez pas trop. Il doit rester un léger ménisque, un creux à peine visible, et surtout rien qui dépasse de la face de travail.
- Bouchon par bouchon, en vérifiant très régulièrement que rien n’a bougé : règle de précision, même méthode qu’au premier relevé.
Et si un bouchon est raté ? Une tôle mal plaquée au moment de souder, par exemple. C’est rattrapable, mais pas facile :
- percez le bouchon à la perceuse magnétique, avec un foret de 10 à 11 mm, pour faire sauter la soudure ;
- remettez la tôle en place, bien plaquée, et contrôlez à la règle ;
- refermez les jours. Le perçage laisse un jour de chaque côté du bouchon, dans le fond. Déposez un tout petit peu de matière au MIG/MAG, réglé très léger, avec très peu d’ampères, juste pour les refermer. Sinon, la soudure du nouveau bouchon coule par là ;
- refaites le bouchon.
Quand tous les bouchons sont remplis, on peut ajouter quelques petits cordons entre les renforts, mais ce n’est même pas indispensable. Ne débridez qu’à froid : une table débridée chaude se déforme en refroidissant, et c’est définitif.
7. Retourner le caisson
On retourne alors le caisson pour poser les quatre plaques qui serviront à fixer le piètement : c’est l’étape de la photo en tête de ce guide. Chaque plaque s’insère dans une maille de coin, entre le bandeau et les premiers renforts, et se fixe elle aussi uniquement par des bouchons.
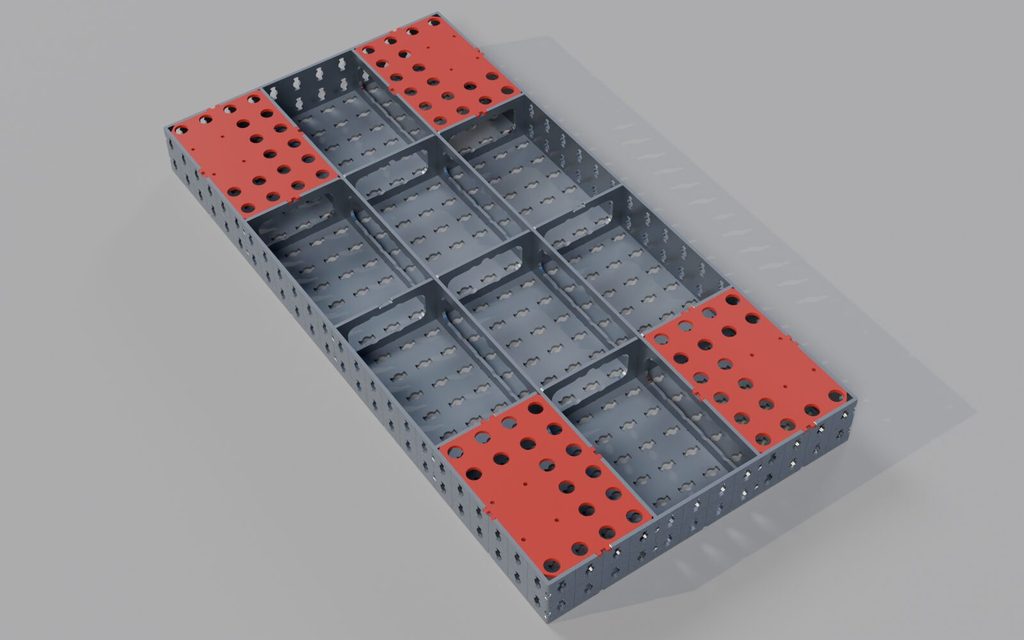
Pourquoi cette soudure-là ne pose pas de problème, alors qu’on déconseille de souder un piètement sous le plateau ? Parce que la plaque fait partie du caisson : elle participe à sa rigidité, et toute déformation y est contrainte par la structure. Un piètement soudé directement sous la tôle, lui, tire la tôle à chaque cordon.
Sécurité et manutention
- Le poids. Un plateau pèse de 60 kg en 1200 × 600 à plus de 300 kg en 2800 × 1400. Pour le retourner : à deux au minimum, ou au palan avec des sangles.
- Les coupures. Les chants découpés au laser et les bavures coupent. Gants anti-coupure pour manipuler les tôles et pour l’ébavurage.
- Les fumées. Les fumées de soudage sont classées cancérogènes. Des dizaines de bouchons à la suite, c’est une vraie exposition : aspiration au plus près, ou masque adapté.
- Le bruit et les projections de la meuleuse et de la chanfreineuse : lunettes et protections auditives.
Les erreurs qu’on voit le plus
- Un renfort sous une rangée de trous : la rangée est perdue.
- Pas de référence, ou pas de relevé avant soudure : le défaut se découvre quand il est soudé.
- Des scories sous les chants : les pièces ne portent pas à plat.
- Des cordons continus, ou un débridage à chaud : la table se déforme en refroidissant.
- Des trous sous 16,00 mm, ou pas de chanfrein avec un bridage à billes : les accessoires coincent, ou les trous se matent.
Contrôler la planéité finale
Une fois la table refroidie et débridée, refaites le même relevé qu’avant la soudure : règle dans la longueur, la largeur, en travers, et contrôle de torsion.
Quelle planéité viser ? Tout dépend de ce que vous fabriquez. Pour de la serrurerie ou de la métallerie courante, un défaut sous 0,5 mm sur la longueur ne se verra pas dans vos pièces. Au-delà de 1 mm, vous allez caler. Au-delà de 2 mm, la table ne vous sert plus de référence.
Et si c’est raté ? Il existe le redressage à la flamme : on chauffe des zones précises pour que le retrait ramène la tôle. Ça marche, mais c’est un métier. Mal fait, on aggrave le défaut. Une rectification sur machine est possible chez un usineur équipé, mais elle coûte vite le prix d’un plateau neuf.
Finition et entretien
- Chanfreinez les bords extérieurs, 2 mm minimum, à la chanfreineuse pneumatique ou électrique, comme les trous. Une arête vive devient vite désagréable quand on s’y appuie, voire coupante. Pensez aussi aux arêtes verticales des coins, et donnez un coup de lime sur les coins eux-mêmes : aucune arête vive, aucune pointe.
- Ne peignez jamais le caisson. La peinture isole la masse et les projections s’y accrochent. Seul le piètement se peint.
- Atelier très humide, avec de la condensation ? L’inox est une option. Attention : il se soude différemment de l’acier, et il faut le passiver après soudure pour qu’il reste inoxydable.
- Dégraissez, puis huilez légèrement la surface et les trous. Un chiffon huilé de temps en temps suffit contre la rouille superficielle.
- Un spray anti-projections avant de souder évite que les grattons collent.
- Pas de chocs métalliques directs sur le plateau. La table n’est pas une enclume.
- La masse. Le caisson est conducteur, avec une section énorme partout : une pince posée directement sur la tôle suffit, sans patte dédiée. Soignez le contact, sur une zone pleine et propre, jamais sur un trou. Et placez la pince au plus près de la soudure : plus la boucle de courant est courte, moins elle perturbe ce qui est autour.
Le piètement
Le piètement demande beaucoup moins de précision que le plateau. C’est la partie la plus facile à faire soi-même, à condition de respecter quelques principes :
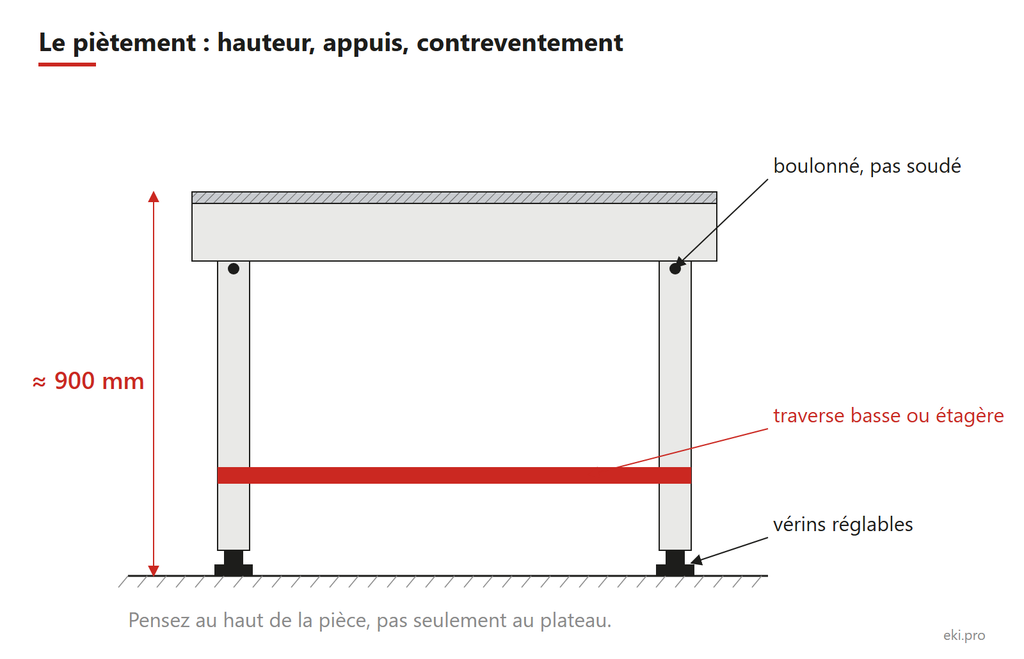
- La hauteur. Autour de 900 mm pour souder debout, moins si vous travaillez souvent sur des pièces hautes. La pièce ajoute sa propre hauteur : pensez au haut de la pièce, pas au plateau.
- Quatre vérins réglables, pour mettre le plateau de niveau sur un sol qui ne l’est pas. Si la table doit se déplacer, prenez des roues à blocage qui supportent toute la charge, table, pièce et outillage compris.
- Du contreventement. Une traverse basse ou une étagère empêche le piètement de se mettre en losange quand vous poussez une pièce lourde.
- Ne soudez pas le piètement sous le plateau. Chaque cordon tire la tôle. Vissez-le sur les plaques de piètement du caisson.
Si vous achetez un plateau tout fait, fabriquer son piètement est un bon premier projet sur sa nouvelle table. Une précision : chez nous, la Garantie à vie du plateau EKI, sur enregistrement, s’applique au plateau monté sur un piètement EKI. Sur un piètement fait maison, posez-nous la question avant, pour savoir exactement ce qui reste couvert.
La liste de courses pour fabriquer sa table de soudure
Matière
- La tôle du dessus, le bandeau, les renforts et les plaques de piètement, découpés au laser.
- Pour le piètement : tubes ou profilés, quatre vérins réglables ou des roues à blocage, visserie.
Préparation
- Lime et meuleuse avec disques à lamelles, pour les scories et les bavures.
- Chanfreineuse pneumatique ou électrique : pour les bords, et pour tous les trous si vous prenez un bridage à billes.
- Si vous alésez : alésoir Ø16 H7 et perceuse magnétique.
Montage et contrôle
- Une surface de référence (marbre ou table de soudure), ou à défaut une règle de précision en acier rectifié, d’une longueur adaptée à la table.
- Un jeu de cales d’épaisseur.
- Des tiges filetées assez longues pour traverser la table de part en part, avec écrous et rondelles.
- Des serre-joints et des brides, petits et grands, le plus possible.
- Sans table support : des tôles d’appui pour serrer la tôle du dessus sur les renforts.
- Deux fils et quatre cales identiques, pour contrôler la torsion.
Soudure
- Poste TIG, ou MIG/MAG réglé pour les bouchons.
- Aspiration des fumées au plus près.
Protection et manutention
- Gants anti-coupure et gants de soudeur, masque de soudage, lunettes, protections auditives.
- Un palan avec des sangles, ou une deuxième paire de bras, pour retourner le caisson.
Finition
- Huile, spray anti-projections.
Ce que coûte vraiment une table de soudure fabriquée soi-même
En matière, un plateau 1200 × 600 en caisson pèse une soixantaine de kilos d’acier. Ajoutez la découpe laser si vous la sous-traitez, le gaz, le fil, les disques et l’huile. Les tarifs de l’acier bougent beaucoup : demandez un devis à votre fournisseur, avec la découpe des trous et des renforts dans le même lot.
En temps, c’est là que le calcul se fait : fabriquer sa table de soudure, c’est d’abord y passer des heures. Pour une première table, quand on n’a pas l’habitude, comptez 3 à 5 jours de bout en bout : préparation des pièces, chanfreins, mise sous tension, contrôles réguliers, soudure avec des temps de pause, reprises. Deux jours, ce serait optimiste. Un soudeur expérimenté s’en sortira en un ou deux jours.
Pour vous donner un repère : Kévin, à l’atelier, fabrique trois plateaux EKI 120 par jour. Il a les gabarits, le support de montage, l’ordre de soudure réglé et l’habitude. Ce n’est pas le temps d’une première fois, c’est le temps d’un process rodé.
Pourquoi on ne donne pas de plan de table de soudure
On nous demande souvent un plan coté ou un fichier DXF. On ne le fait pas, pour deux raisons.
La première : un plan, ou un générateur de plans, dépend beaucoup des capacités et de la précision de votre laseriste. Le jeu des tenons, les dogbones, la tolérance des trous se règlent avec lui, sur échantillons : un fichier réglé pour notre partenaire de découpe ne serait pas juste chez le vôtre. Et votre tôle, votre support de montage et votre poste ne sont pas les nôtres. Ce qui fait une table plate, c’est la méthode, et ce guide vous en donne les principes et les dimensions : de quoi dessiner votre table sur votre logiciel habituel.
La seconde : une table, ce n’est pas qu’un plan. Nos tables portent beaucoup de petits détails, peaufinés au fil des fabrications, qui font une grande partie de leur confort d’utilisation : le bridage BFS, qui est breveté, mais aussi le piètement, les servantes, les accessoires. Ce savoir-faire est notre métier. Ce guide en donne les principes, pour que votre table à vous soit réussie.
Fabriquer sa table de soudure ou l’acheter ?
Fabriquez si c’est pour le plaisir ou pour apprendre : c’est le bon choix. Avec le poste, la place et le temps, une table maison bien faite rend service pendant des années, et on apprend beaucoup en la faisant.
Si c’est pour économiser, faites le vrai calcul. Matière, découpe, consommables, et surtout vos heures, au coût horaire qui est le vôtre. Le vrai prix d’une table maison n’est pas forcément plus bas que celui d’une table achetée. Et si la table est un outil de production, ces heures sont des heures qui ne sont pas facturées.
Et ce qu’on achète avec une table, ce n’est pas seulement la table : c’est aussi le conseil, la garantie, et des accessoires disponibles quand on en a besoin.
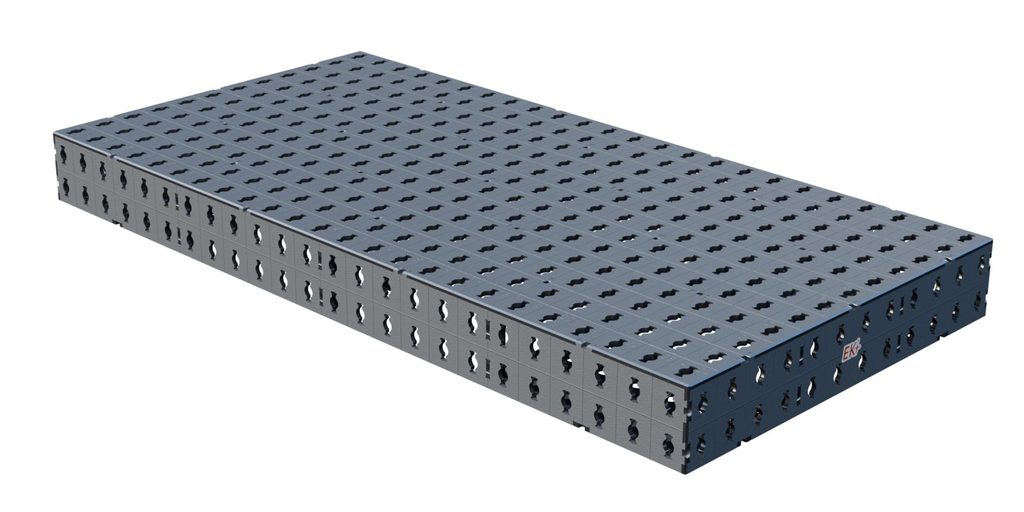
Il y a un entre-deux : acheter le plateau et faire le reste. Le plateau, c’est la partie difficile. Le piètement, les étagères et les rangements sont les parties que vous pouvez adapter à votre atelier. Nos plateaux seuls commencent à 319 € HT pour l’EKI 50 (500 × 500 mm) et 799 € HT pour l’EKI 120 (1200 × 600 mm). Voir les plateaux.
Et si vous hésitez sur la taille, le système ou les accessoires, le guide pour choisir sa table de soudure est fait pour ça.
Une question sur votre projet ? Posez-la sur le forum usinages.com ou écrivez-nous. Les bonnes questions finissent dans ce guide.
Questions fréquentes
Oui, si elle est construite en caisson, découpée au laser, montée sur une référence plane, mise sous tension et soudée par bouchons en contrôlant à la règle. Comptez 3 à 5 jours pour une première table.
6 mm pour la tôle du dessus d’un caisson avec renforts, en système Ø16 ; 8 ou 10 mm pour les pièces lourdes ou un usage qui cogne. Une plaque seule, même très épaisse, fléchit sous son propre poids et dépend de ses appuis : le caisson est plus rigide et plus léger.
Les deux ont la même rigidité à géométrie égale. Le S355 résiste mieux aux chocs et aux serrages répétés, c’est le meilleur choix si le prix est proche. La planéité, elle, dépend du montage.
Le plasma, non, ni manuel ni sur table CNC : trous coniques, précision insuffisante, dogbones énormes. La perceuse magnétique est déconseillée : c’est fastidieux et les tolérances sont larges. Faites découper au laser, et alésez si besoin.
Ø16 au pas de 50 mm, le standard le plus répandu. Jamais sous 16,00 mm, car les accessoires sont en général en h9 (15,957 à 16,000 mm). Visez au plus près de 16,00 mm ; jusqu’à 16,10 mm, c’est bien.
Pas surtout pour la précision : les systèmes de bridage à billes prennent appui sur un chanfrein sous le trou, que la découpe laser ne fait pas. Il faut alors le faire à la chanfreineuse, ou usiner les trous sur une fraiseuse CNC.
Oui, obligatoirement, si vous utilisez un bridage à billes : au moins 2 mm, idéalement 3 mm, sur la face opposée, avant d’assembler le caisson. Sans chanfrein, les billes matent l’arête du trou, le serrage n’est pas sûr et le trou finit inutilisable.
Montez sur une surface de référence, mettez tout sous tension (tiges filetées, brides, serre-joints), mesurez avant de souder, puis ne soudez que les bouchons des tenons, un par un, en contrôlant à la règle. Ne débridez qu’à froid.
Règle sur les deux diagonales : une torsion donne des défauts opposés, la règle bascule sur l’une et laisse un jour au milieu de l’autre. Ou deux fils tendus en croix d’un coin à l’autre : sans torsion, ils se touchent au croisement.
Jamais le caisson : la peinture isole la masse et accroche les projections. Un huilage léger suffit. Seul le piètement se peint.
Autour de 900 mm pour souder debout. Tenez compte de la hauteur des pièces que vous posez dessus.
Pour une première table, 3 à 5 jours de bout en bout : préparation, mise sous tension, contrôles, soudure avec des pauses. Un soudeur expérimenté compte un ou deux jours.